

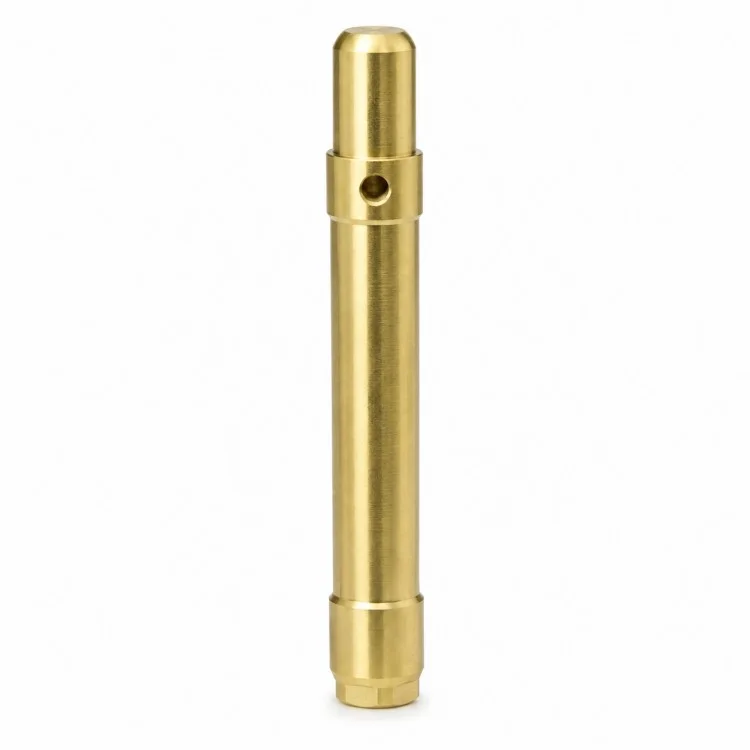
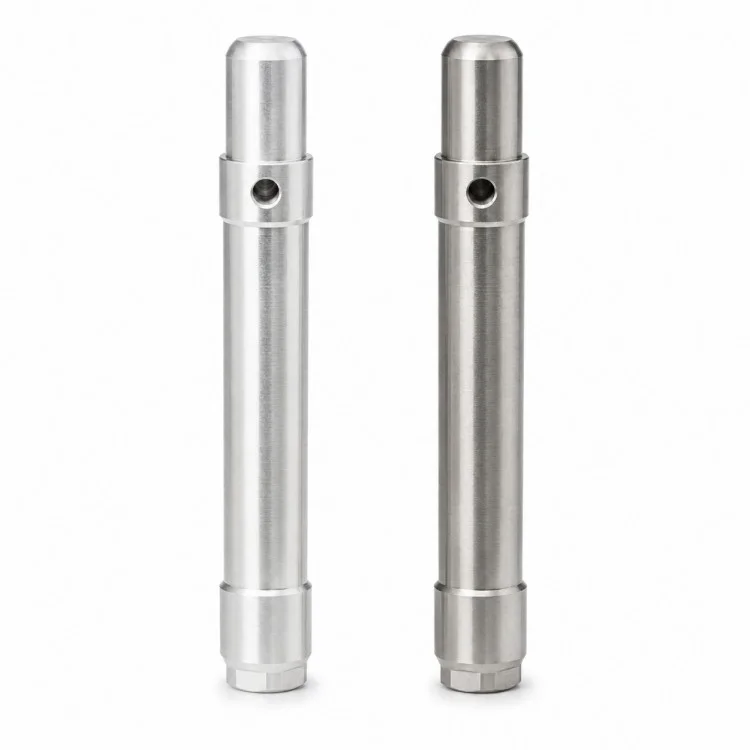
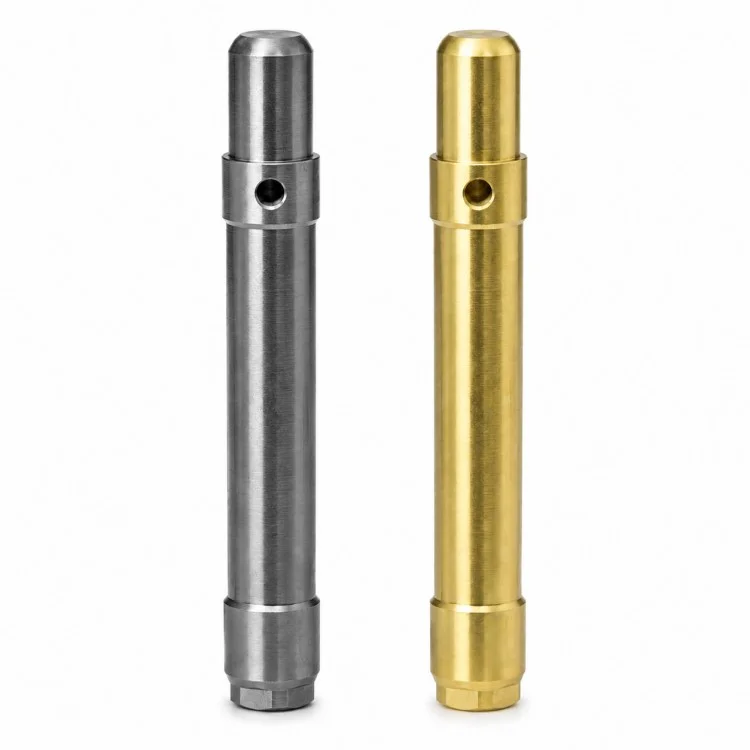
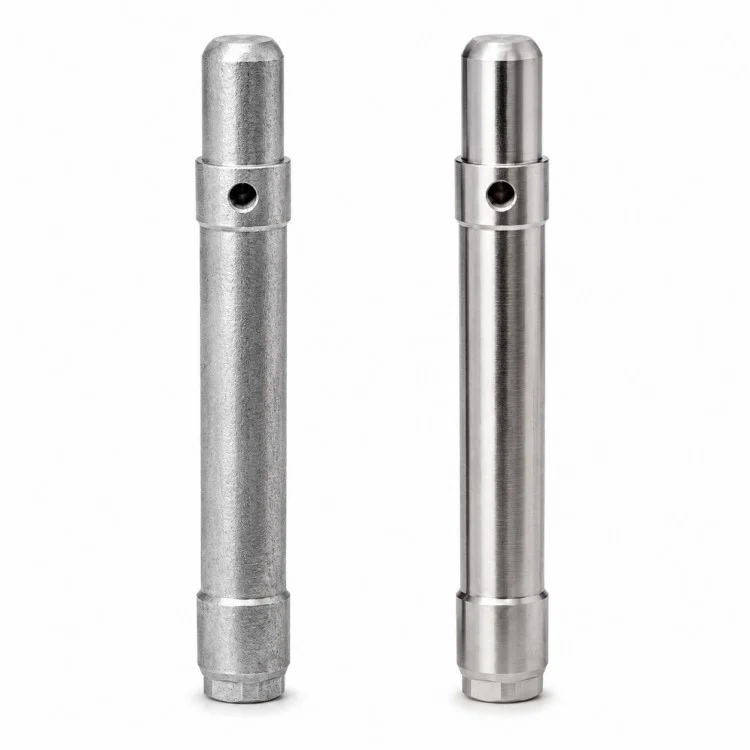
Xiangxing Xin produceert als directe fabrikant nauwkeurig CNC-gefreesde kruisgeboorde getrapte as voor OEM-kopers, waarbij de nadruk ligt op dimensionale relaties die van invloed zijn op de assemblage in plaats van elk kenmerk afzonderlijk te behandelen. Het lange middengedeelte vormt de primaire cilindrische referentie, terwijl getrapte schouders en einddiameters kunnen worden gebruikt voor lokalisatie, ondersteuning of verbinding volgens het ontwerp van de klant.
Bij één getrapt gedeelte is een dwarsgat aangebracht. Afhankelijk van het ontwerp van de apparatuur kan een dergelijk kenmerk worden gebruikt voor een pen, vergrendelingselement, bevestigingspunt of een andere mechanische interface; de werkelijke functie ervan moet de tekening van de klant volgen en mag niet worden aangenomen tijdens de productie.
Voor lange ascomponenten moet bij de procesplanning ook rekening worden gehouden met de relatie tussen totale lengte, tapdiameters, schouderposities en gatlocatie. Passende draaivolgorden, ondersteuningsmethoden en secundaire boorwerkzaamheden worden geselecteerd op basis van de geometrie, zodat belangrijke pasgebieden correct gerelateerd blijven aan het hoofdrotatiereferentiepunt.
De materiaalkeuze kan worden afgestemd op de eisen op het gebied van sterkte, slijtage, corrosie en gewicht. Roestvrij staal, koolstofstaal, gelegeerd staal, aluminiumlegeringen, messing of andere bewerkbare metalen kunnen worden overwogen wanneer dit technisch geschikt is. Warmtebehandeling, slijpen, galvaniseren of andere secundaire processen worden alleen toegepast als de technische specificatie dit vereist.
Xiamen Xiangxing Xin Industrie en Handel Co., Ltd.kan de asdiameter, schouderafstand, kruisgatpositie, eindkenmerken en kritische aansluitafmetingen in het inspectieplan opnemen. Deze aanpak is geschikt voor niet-standaard apparatuurprojecten waarbij een betrouwbare mechanische pasvorm belangrijker is dan alleen het matchen van een algemene catalogusas.
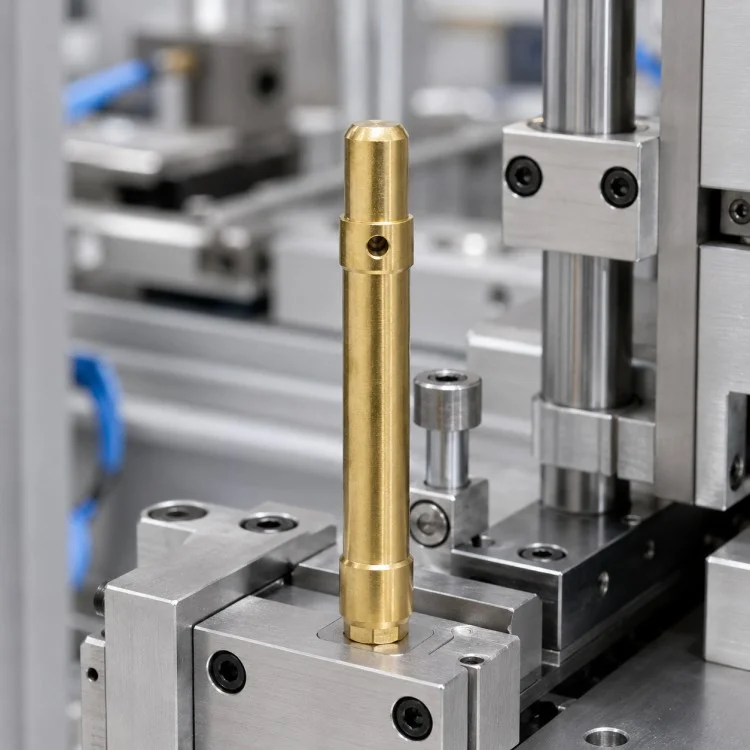
Verschillende asdiameters en schouders kunnen in één component worden geïntegreerd, waardoor verschillende lokalisatie- en aansluitgebieden op hetzelfde rotatielichaam kunnen worden gecoördineerd.
Het dwarsgat kan worden gepositioneerd in overeenstemming met zijn relatie met het nabijgelegen schouder- en asreferentiepunt, wat belangrijk is wanneer het gat deelneemt aan het vastzetten, vergrendelen of monteren.
Lange cilindrische componenten vereisen aandacht voor ondersteuning, bewerkingsvolgorde en dimensionale relaties in plaats van eenvoudigweg elke diameter afzonderlijk te draaien.
Afschuiningen, verkleinde diameters, vlakken of andere eindconstructies kunnen worden verwerkt volgens de passende apparatuur en installatiemethode.
De afmetingen worden gedefinieerd rond de daadwerkelijke assemblage-interface, waardoor het onderdeel geschikt is voor niet-standaard machines waarbij de catalogusassen niet overeenkomen met de vereiste geometrie.
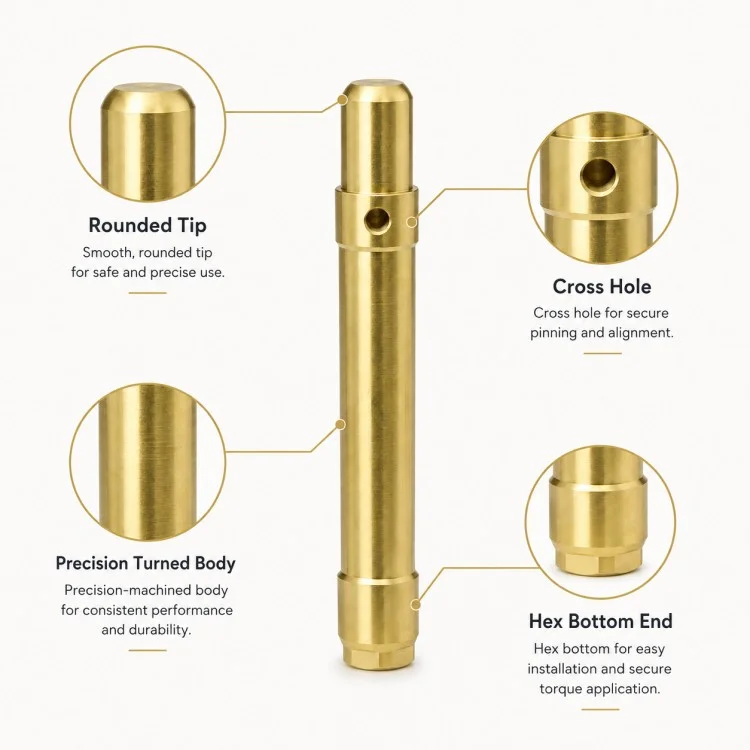
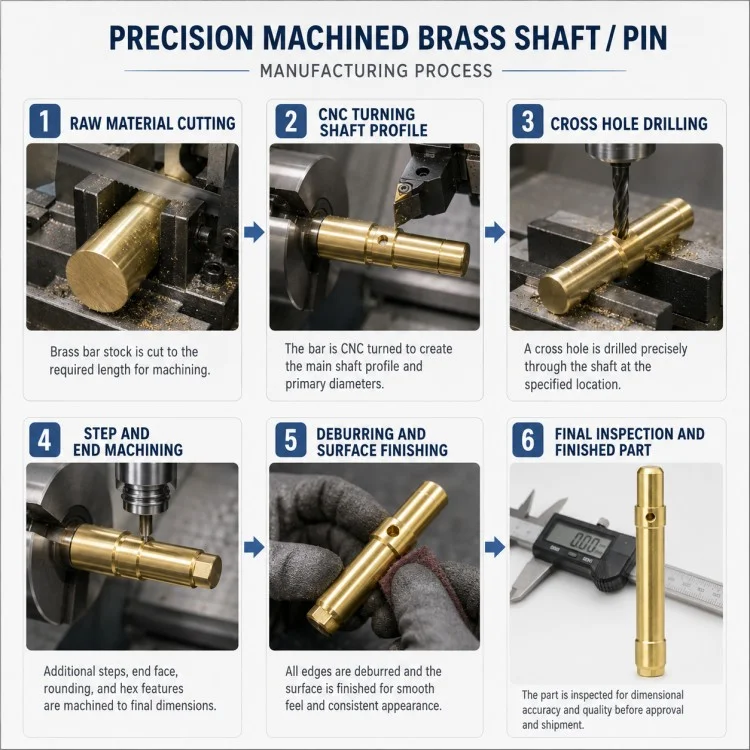
Voor het produceren van een nauwkeurig CNC-gefreesde kruisgeboorde getrapte as moeten het draaipunt en het dwarselement worden gepland als één bewerkingssysteem in plaats van niet-gerelateerde bewerkingen.
| Procesfase | Hoofdcontrolepunt |
| Tekeningoverzicht | Identificeer dagboeken, schouders, kruisgaten en kritische paringsafmetingen |
| Voorbereiding van grondstoffen | Selecteer geschikt staafmateriaal en bewerkingstoeslag |
| Midden-/datumvoorbereiding | Zorg voor stabiele referenties voor de bewerking van lange assen |
| Ruw draaien | Vorm hoofddiameters en getrapte geometrie |
| Semi-finish draaien | Verfijn dagboeken, schouders en eindsecties |
| Kruisgatbewerking | Boor of bewerk het dwarselement op de aangegeven positie |
| Eindfunctiebewerking | Volledige afschuiningen, gereduceerde secties of andere gespecificeerde geometrie |
| Optionele warmtebehandeling | Alleen toegepast wanneer materiaaleigenschappen of hardheid dit vereisen |
| Eindig draaien / slijpen | Voltooi kritische dagboeken wanneer aangegeven |
| Ontbramen | Verwijder bramen rond gaten, schouders en randen |
| Laatste inspectie | Controleer diameter, afstand, kruisgatpositie en passende afmetingen |
| Reiniging en bescherming | Klaarmaken van afgewerkte componenten voor verzending |
| Vergelijkingsitem | Op tekening gebaseerde machinaal bewerkte as | Standaard as / pen |
| Asdiameters | Meerdere diameters kunnen volgen op de daadwerkelijke montage | Meestal beperkt tot standaardgeometrie |
| Schouder positie | Gedefinieerd volgens de lay-out van de apparatuur | Opgelost door catalogusontwerp |
| Kruis gat | Positie en diameter kunnen de tekening volgen | Vaak niet beschikbaar of gestandaardiseerd |
| Einde geometrie | Kan specifieke overgangen en functies bevatten | Beperkte opties |
| Parende oppervlakken | Geproduceerd rond feitelijk verbonden componenten | Ontworpen voor algemeen gebruik |
| Materiaalroute | Geselecteerd op basis van de arbeidsomstandigheden | Gemeenschappelijke standaardcijfers |
| Sollicitatie | Niet-standaard OEM-machines | Algemeen mechanisch gebruik |
Ja. Gatdiameter, axiale positie en relatie tot de nabijgelegen schouder kunnen de goedgekeurde tekening volgen.
Ja. Er kunnen meerdere tappen, schouders en getrapte secties worden bewerkt volgens de vereiste passende interfaces.
Nee. Het slijpen is afhankelijk van tolerantie, oppervlakteafwerking, pasvorm en functionele eisen. Het mag alleen worden toegevoegd als dit technisch noodzakelijk is.
Ja. Afschuiningen, verkleinde diameters, platte kanten of andere eindkenmerken kunnen worden geproduceerd volgens het uitrustingsontwerp.
De voorkeur gaat uit naar een 2D-tekening of 3D-model, samen met materiaal, hoeveelheid, toleranties, oppervlaktevereisten en informatie over kritische pasgebieden.
Ja, onder voorbehoud van technische beoordeling. Materiaalveranderingen kunnen de bewerking, sterkte, slijtagegedrag en verdere afwerking beïnvloeden.
Dit hangt af van de toepassing, maar de tapdiameters, schouderafstand, kruisgatpositie en pasgebieden zijn doorgaans belangrijk bij dit type as.
Voor lange, niet-standaard schachtprojecten,Xiamen Xiangxing Xin Industrie en Handel Co., Ltd.maakt gebruik van de productieaanpak van Xiangxing Xin ter ondersteuning van de productie van precisie-CNC-gefreesde kruisgeboorde getrapte assen, van procesbeoordeling tot nabestellingen.
Het bewerkingstraject kan rond de hoofdasreferentie worden gebouwd, zodat tappen, schouders en dwarskenmerken worden gecontroleerd als gerelateerde functionele geometrie.
Procesvolgorde en werkstukopspanning kunnen worden geselecteerd op basis van de verhoudingen tussen aslengte en diameter, in plaats van dezelfde opstelling toe te passen als voor korte cilindrische onderdelen.
Draai- en dwarsgatbewerkingen kunnen samen worden gepland om onnodige datumwijzigingen tijdens de productie te verminderen.
Kritieke pasgebieden, schouders, gatposities en eindstructuren kunnen vóór de productie worden geïdentificeerd, zodat de inspectie-inspanningen zich kunnen concentreren op afmetingen die daadwerkelijk van invloed zijn op de montage.
Nadat een nieuw onderdeel is geverifieerd, kan bevestigde procesinformatie worden meegenomen naar latere herhaalde productie in plaats van het technische traject vanaf nul opnieuw op te bouwen.
Xiangxing Xinkan draaien, boren, optioneel frezen, warmtebehandeling, slijpen en oppervlakteafwerking coördineren volgens het specifieke asontwerp.
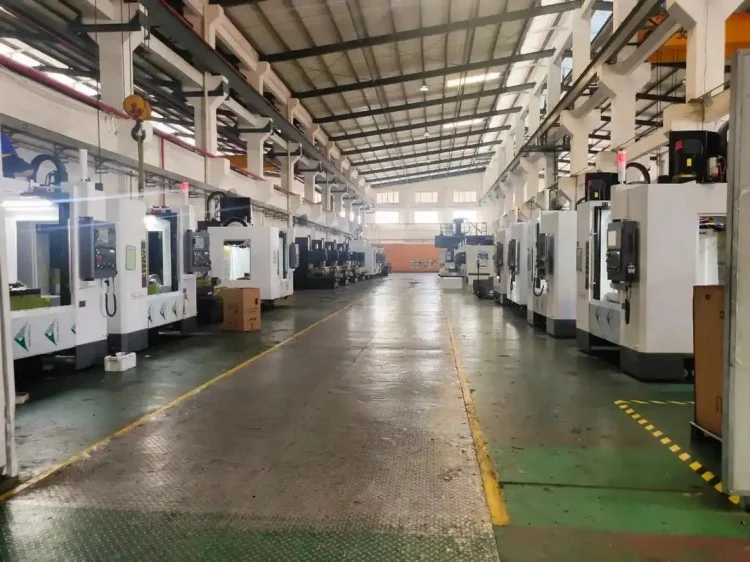
Adres
Nr. 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
Tel
E-mailen


